
Automatiske hydrauliske klippemaskiner: typer, spesifikasjoner og utvalgsguide
Det skiftet er viktigst der klippingen er foran i en produksjonslinje - i maskinfabrikasjon, metallurgisk arbeid, flyplatebutikker og formingsavdelinger i lett industri. Det praktiske spørsmålet for de fleste kjøpere er ikke om automatisering hjelper; det er hvilken maskinlayout, spesifikasjonssett og kontrollpakke som passer til materialet de faktisk skjærer.
Hvordan en automatisk hydraulisk saks faktisk fungerer
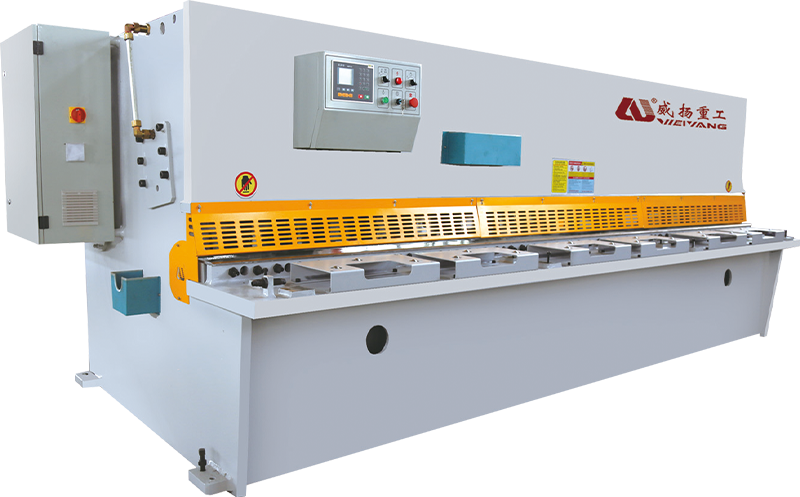
Arbeidsprinsippet er enkelt. Hydrauliske sylindre driver den øvre bjelken ned, og bladet montert på den bjelken krysser et fast nedre blad, og gir en ren separasjon langs skjærelinjen. Kuttekraften kommer fra oljetrykket i stedet for svinghjulets momentum, og derfor forblir en hydraulisk skjær kontrollerbar selv nær bunnen av slaget.
Den automatiske delen handler om kontroll. En CNC-kontroller posisjonerer bakmåleren, stryker strålen og justerer bladklaring og skråvinkel fra et lagret program. På en manuell skjæring er hver av disse en egen oppsettoppgave. På en automatisk maskin velger operatøren et program og maskinen forbereder seg selv. Det hydrauliske systemet fortjener like mye oppmerksomhet som bladet, fordi teknisk oppførsel av det hydrauliske systemet i en CNC-skjæremaskin påvirker syklushastighet, kuttkvalitet og langsiktig pålitelighet direkte.
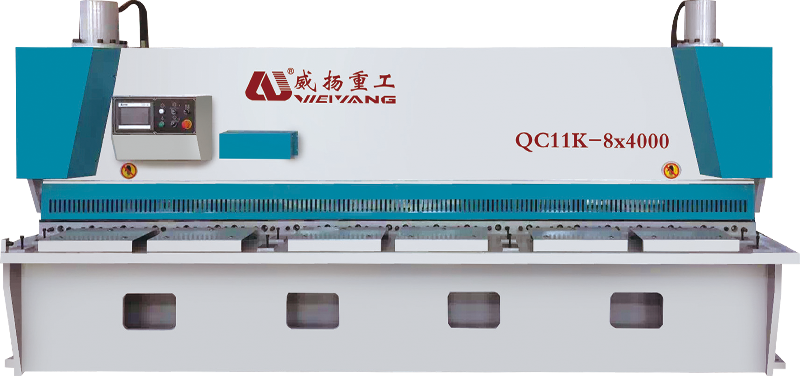
Giljotin eller svingbjelke: Velg layout først
Automatiske hydrauliske sakser er bygget rundt to mekaniske hovedoppsett, og de er ikke utskiftbare. Hver layout passer til en annen produksjonsprofil.
- Giljotin (port) saks flytt det øvre bladet rett ned, parallelt med det nedre bladet. Den stive rammen motstår avbøyning, bladbanen forblir vinkelrett, og maskinen holder bedre eggnøyaktighet på tung plate. Velg denne layouten når det typiske materialet ditt går over 10 mm eller når firkantede, rette kanter er et vanskelig krav.
- Svingbjelkesaks roter det øvre bladet rundt en pivot, noe som senker den nødvendige kuttekraften og forenkler rammen. De er lettere og mer kompakte, og de fungerer veldig bra fra 0,5 mm opp til omtrent 8–10 mm bløtt stål – det vanligste skjæreområdet i generell fabrikasjon.
En nyttig tommelfingerregel: hvis det meste av arbeidet ditt er under 8 mm, gir en svingbjelkemaskin vanligvis den beste balansen mellom pris, hastighet og verkstedfotavtrykk. Hvis du regelmessig kutter 10 mm og mer, rettferdiggjør den stivere portdesignen den høyere kapitalkostnaden.
Seks spesifikasjoner som bestemmer maskinens ytelse
En brosjyre viser mange tall. Seks av dem forteller deg om skjæret passer til arbeidet du faktisk klipper.
| Spesifikasjon | Typisk rekkevidde | Produksjonspåvirkning |
|---|---|---|
| Maksimal skjæretykkelse | 4–25 mm (mykt stål) | Bestemmer rammestørrelse, pumpekraft og bladgapområde |
| Kuttelengde | 2500–6000 mm | Definerer det største arket du kan behandle i én omgang |
| Ryggmålerslag og nøyaktighet | 500–800 mm; ±0,05–0,1 mm | Kontrollerer dimensjon repeterbarhet på tvers av batcher |
| Rake vinkel | 0,5°–2,5° | Lavere rake reduserer delforvrengning; høyere rake kutter tykkere plate |
| Justering av bladklaring | CNC-automatisk (ca. 5–10 % av platetykkelsen) | Forbedrer eggkvaliteten og forlenger bladets levetid |
| Kuttehastighet | 6–18 slag i minuttet | Angir tempoet for batch-skjærelinjer |
Forholdet betyr mer enn tallene. Kuttetykkelse driver rammen og hydraulikkkostnadene. Rivevinkel og bladklaring er de to innstillingene som gjør et gjennomsnittlig kutt til et rent. Bakmålenøyaktighet avgjør om ferdige deler går fra hverandre over en lang batch. En maskin som scorer godt på disse tre parene - styrke, geometri, posisjonering - er den som fortsatt vil være på gulvet om femten år.
Hva erfarne kjøpere sjekker før de signerer
En maskin kan se overbevisende ut i et utstillingslokale og likevel skuffe etter seks uker med to-skiftsdrift. Erfarne kjøpere ser forbi malingen og sjekker fire områder.
- Rammestivhet. Rammen bøyer seg når bladet påfører kraft over skjærelengden. En sveiset ramme med tykke sideplater og skikkelig spenningsavlastning holder nedbøyningen lav nok til at bladet forblir parallelt med sengen. En lett ramme viser seg som dårlig parallellitet og for tidlig bladslitasje.
- Hydrauliske komponenter og kjøling. Pumpen, ventilene og sylinderpakningene definerer maskinens muskel. For kontinuerlig drift er ikke hydraulisk oljekjøling valgfritt; varm olje endrer kutteatferd og akselererer tetningsslitasjen.
- CNC-kontroller og programmering. Kontrollen skal lagre materialprogrammer og gjøre dem enkle å hente frem. En praktisk test: kan operatøren sette opp en ny batch uten å åpne en manual?
- Bladmateriale og bladgapmekanisme. Bladstålkvalitet viser seg i slipeintervaller. En CNC-justering av bladgap holder klaringen på riktig prosentandel av platetykkelsen, som er den mest direkte innflytelsen på graddannelse og kantkvalitet.
Plassering, justering og bekreftelse brukes til å ta minutter mellom kutt. På en automatisk hydraulisk skjæring tar de sekunder – og det er der produktivitetsgevinsten faktisk kommer fra.
Sikkerhet og støtte fullfører listen. CE-kompatibel skjerming, lysgardiner, et nødstoppsystem og igangkjøring av utdannede teknikere er ikke tilbehør. En klippemaskin genererer nok kraft til å skjære gjennom tykt stål på under ett sekund; den fortjener samme respekt på installasjonsdagen som på produksjonsgulvet.
Der automatisk skjæring lønner seg raskest
Tilbakebetalingen er raskest i butikker som kutter de samme materialfamiliene i gjentatte partier. I fabrikasjon av maskiner for eksempel mater en skjær emner inn i bøye-, sveise- og etterbehandlingsstasjoner; når en blank er feil, betaler hver nedstrømsstasjon for feilen. Automatisk posisjonering fjerner den vanligste kilden til denne feilen - manuell oppsett mellom batcher.
Den samme logikken gjelder i metallurgiske anlegg og flyplateavdelinger, hvor kantkvalitet og dimensjonskonsistens er eksplisitte krav. I lett industri - hyller, paneler, kabinetter - vises fordelen som produksjon per skift.
Hvis automatisk posisjonering sparer 15 til 20 sekunder per kutt, gjenvinner en linje som skjærer 200 emner per dag mer enn en time med operatørtid. På to skift er det ekstra kapasitet hver eneste dag.
Materialbesparelser vises også. Et bladgap innstilt riktig for materialtykkelsen gir en gradfri egg, noe som betyr færre slipepass, færre utrangerte deler og et blad som holder seg skarpt lenger. Disse besparelsene er mindre enn arbeidsbesparelsene, men de akkumuleres for hvert kutt maskinen gjør.
Holde en automatisk skjær nøyaktig på lang sikt
En automatisk hydraulisk saks er ikke en vedlikeholdsfri maskin; det er en maskin hvis vedlikehold er lettere å planlegge. Tre vaner beskytter investeringen.
- Sjekk bladgapet hver gang du endrer materialtykkelse. Riktig klaring er omtrent 5 til 10 prosent av platetykkelsen; for stort gap gir en rullekant og kraftige grader.
- Hold hydraulikkoljen på riktig nivå, temperatur og renslighet. Forurenset olje er den vanligste årsaken til treg bjelkebevegelse og inkonsekvent skjærekraft.
- Kalibrer bakmåleren med jevne mellomrom. Selv en liten drift gjør en spesifikasjon på ±0,1 mm til en omarbeidingsgenerator.
Bladet rives i stedet for å kutte, eggen ruller, og støynivået øker. Ukorrigert utvikler bladet mikrobrikker og gapmekanismen slites ujevnt.
Og én regel endres aldri: Hold hendene unna skjæresonen. Operatøren er ikke en del av maskinens syklus – det er hele poenget med automatisering.
Selv en liten hydraulisk saks produserer dusinvis av tonn med skjærekraft. Lysgardiner, tohåndskontroller og mekaniske vern er installert av én grunn: de er de eneste tingene som er raskere enn strålen.
Ta avgjørelsen som passer gulvet ditt
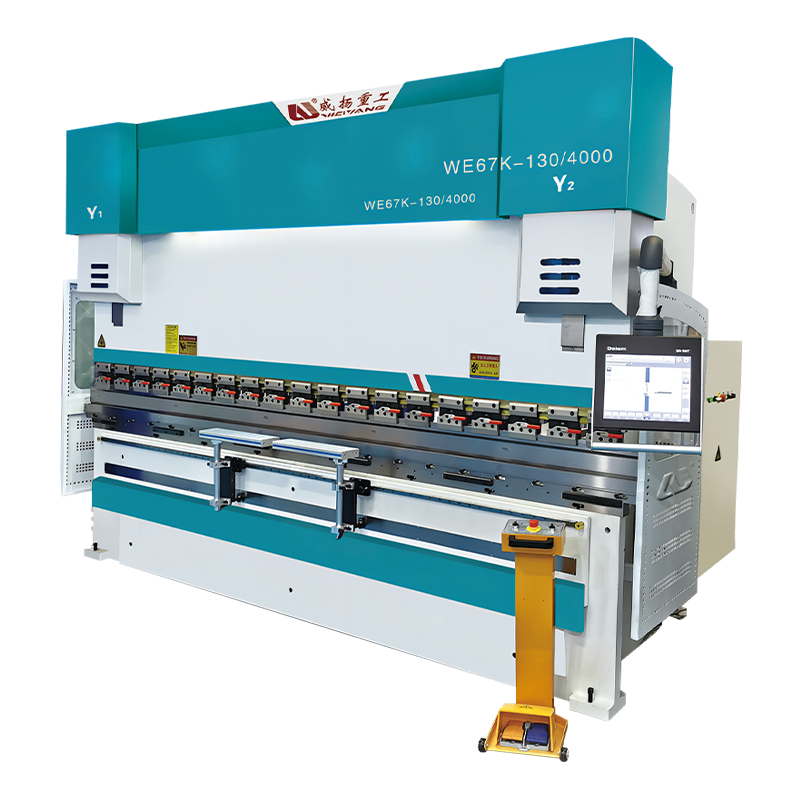
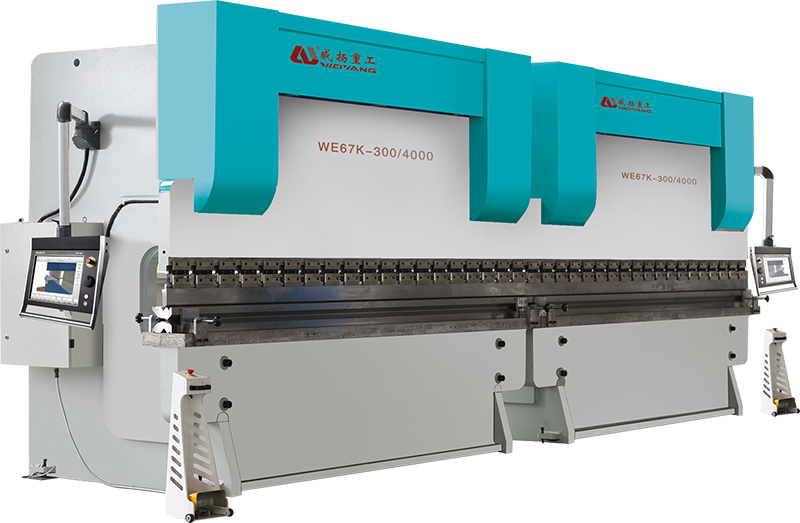
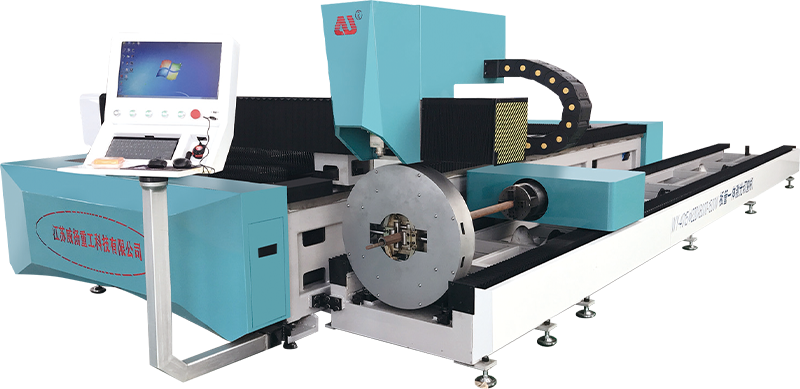
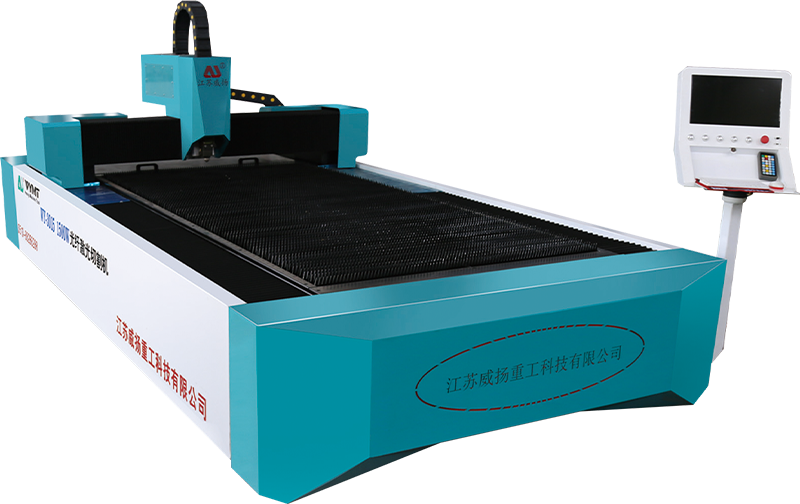
En automatisk hydraulisk klippemaskin fortjener sin plass når gjennomstrømning, repeterbarhet og operatøruavhengighet betyr mer enn den minste mulige kjøpesummen. Begynn med oppsettet - svingbjelke for medium ark, portskjær for tyngre plate. Verifiser de seks spesifikasjonene mot materialutvalget du faktisk behandler. Kontroller rammen, hydraulikken, kontrolleren og bladmekanismen med samme forsiktighet som du ville gitt en kantpress eller en laserkutter. Og behandle sikkerhet som en del av maskindesignet, ikke et kostnadspålegg.
Hvis butikken din kutter mer enn noen få dusin emner per dag og gjentar de samme delfamiliene, er automatisering ikke en luksus. Velg maskinen som holder toleransen over en hel batch — forskjellen i maskinkostnad betales ofte tilbake i bladlevetid og kasserte deler i løpet av det første året.
Relatert produkt
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu-provinsen, Kina.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle rettigheter reservert.
